

Оснащение или модернизация станочного парка производственного предприятия — это комплексный технологический и инвестиционный шаг, напрямую определяющий себестоимость продукции, точность выпускаемых деталей, гибкость переналадки и общую конкурентоспособность предприятия на рынке. Фрезерное оборудование с числовым программным управлением (ЧПУ) занимает центральное место в современной механической обработке. Однако широкий спектр представленных моделей, различающихся конструктивной схемой, мощностными характеристиками, кинематикой и типом системы ЧПУ, часто усложняет процедуру обоснованного выбора.
Ошибки, допущенные на этапе составления технического задания и закупки, приводят к регулярным простоям, ускоренному износу узлов, неспособности выполнять требуемые допуски или к существенному перераспределению бюджета на невостребованные опции. В данной статье подробно рассматриваются ключевые критерии, которыми должны руководствоваться главные инженеры, технологи и руководители производств при подборе фрезерного станка с ЧПУ под конкретные производственные задачи.
1. Анализ номенклатуры деталей и определение технологических требований
Прежде чем переходить к изучению каталогов оборудования, необходимо провести детальный аудит обрабатываемых изделий. Характеристики станка должны быть прямо пропорциональны геометрии, материалу и серийности выпускаемой продукции.
Габариты рабочей зоны и кинематика
Размеры рабочего стола и перемещения по осям (X, Y, Z) должны превосходить максимальные габариты заготовок с учетом устанавливаемой технологической оснастки (тисков, патронов, приспособлений для базирования). Для эффективной работы рекомендуется предусматривать запас по ходам осей не менее 10–15% от крайних точек обрабатываемой детали.
По кинематической схеме станки подразделяются на:
| Схема | Назначение |
|---|---|
| 3-осевые вертикально-фрезерные: | Классическое решение для плоскостной и объемной 2.5D/3D обработки изделий простой и средней сложности с одной или с нескольких сторон с переустановкой. |
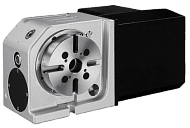
| 4-осевые (с поворотным столом или делительной головкой): | Применяются для обработки детали с нескольких сторон за одну установку, а также для изготовления корпусных деталей, валов с пазами и винтовых канавок. |
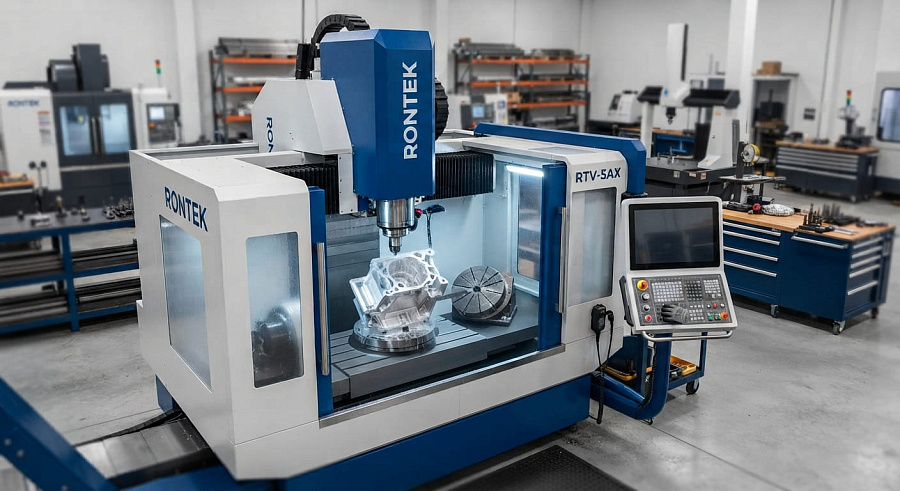
| 5-осевые (непрерывные или индексируемые 3+2): | Необходимы при производстве изделий со сложной пространственной геометрией (импеллеры, турбинные лопатки, сложные пресс-формы и штампы). Позволяют существенно сократить количество технологических установов и повысить суммарную точность взаиморасположения поверхностей. |
Обрабатываемые материалы
Физико-механические свойства заготовок определяют требования к жесткости станины, мощности шпинделя и крутящему моменту:
| Материал | Требования к станку |
|---|---|
| Алюминиевые сплавы и цветные металлы: | Требуют высокоскоростных шпинделей (от 12 000 до 24 000+ об/мин), но умеренного крутящего момента. |
| Конструкционные и легированные стали: | Требуют жесткой станины, шпинделя с высоким крутящим моментом на низких оборотах (часто с использованием редуктора) и высокой жесткости всех направляющих. |
| Титановые и жаропрочные сплавы: | Выдвигают жесткие требования к гашению вибраций, жесткости СПИД (Станок — Приспособление — Инструмент — Деталь) и эффективности подачи СОЖ под высоким давлением. |
2. Конструктивные критерии: станина, направляющие и ШВП
Конструктив несущей системы определяет долговечность станка, его способность сохранять паспортную точность при длительных силовых нагрузках и виброустойчивость.
Тип станины
Станина является базисом фрезерного станка. На современных заводах применяются следующие варианты материалов для станин:
- Серый чугун (СЧ20, СЧ30, Meehanite): Традиционный и наилучший материал для силового фрезерования металлов. Чугунное литье с термической стабилизацией отлично гасит микровибрации, обладает высокой массой и демпфирующей способностью.
- Полимербетон (минеральное литье): Обладает в 6–10 раз лучшим коэффициентом демпфирования по сравнению с чугуном и низкой теплопроводностью, что обеспечивает термостабильность. Часто применяется в прецизионном и высокоскоростном оборудовании.
- Сварные стальные конструкции: Допустимы преимущественно для легких станков портального типа, предназначенных для обработки древесины, пластика и композитов. Для силового фрезерования сталей и титана такие конструкции неприменимы из-за низких демпфирующих свойств и склонности к резонансу.
Направляющие качения и скольжения
Тип направляющих подбирается исходя из приоритета между скоростью и силовыми параметрами обработки:
| Тип | Свойства |
|---|---|
| Направляющие скольжения (плоские/призматические): | Обладают огромной площадью контакта, высокой жесткостью и максимальным демпфированием. Идеальны для тяжелого чернового резания и работы с закаленными сталями. Ограничение — низкие скорости быстрых перемещений (обычно до 12–18 м/мин) и риск возникновения эффекта "Stick-Slip" (скачкообразное перемещение на малых подачах). |
| Профильные роликовые направляющие качения: | Сочетают высокую жесткость (за счет линейного контакта роликов) и отличную динамику (скорости перемещений до 36–48 м/мин). Являются универсальным стандартом для современного машиностроения. |
| Шариковые направляющие качения: | Обеспечивают наивысшие скорости и минимальное трение, однако имеют меньшую нагрузочную способность за счет точечного контакта шариков. Применяются при обработке цветных металлов и легких сплавов. |
Шарико-винтовые передачи (ШВП)
Шарико-винтовая передача преобразует вращение серводвигателя в линейный ход оси. При подборе смотрят на диаметр винта, шаг, класс точности и предварительный натяг: натяг выбирает люфт и задает повторяемость позиционирования. Для силового фрезерования сталей нужны шлифованные винты с натягом. Катаные винты без натяга допустимы на легких режимах и вспомогательных перемещениях, где допуск не держится винтом.
3. Выбор шпиндельного узла и системы инструментального оснащения
Шпиндель является исполнительным органом, передающим крутящий момент и режущее усилие непосредственно на инструмент. Это один из наиболее ответственных и дорогостоящих узлов оборудования.
Характеристики и тип привода шпинделя
- Ременный привод: Простая и надежная конструкция, где электродвигатель вынесен отдельно. Позволяет передавать высокий крутящий момент на малых оборотах, однако ограничен по максимальным оборотам (обычно до 8 000–10 000 об/мин) из-за нагрева и вибраций ремня.
- Прямой привод (Direct Drive): Двигатель соединен со шпинделем через муфту. Обеспечивает баланс между крутящим моментом и частотой вращения (до 12 000–15 000 об/мин), а также высокую точность жесткого нарезания резьбы.
- Мотор-шпиндель (In-line / Built-in): Ротор электродвигателя интегрирован непосредственно в корпус шпиндельного узла. Позволяет достигать высоких скоростей вращения (от 18 000 до 40 000+ об/мин) с минимальным уровнем вибраций, что необходимо для высокоскоростной обработки (HSM). Требует обязательного использования эффективной системы жидкостного охлаждения.
Конус шпинделя
Выбор конуса определяет максимальный диаметр и жесткость вылета используемого инструмента:
| Конус | Где применяется |
|---|---|
| BT40 / SK40 / CAT40: | Наиболее распространенный стандарт для среднесерийного производства. Подходит для широкого спектра задач от фрезерования алюминия до умеренных режимов обработки сталей. |
| BT50 / SK50: | Стандарт для тяжелого машиностроения, крупногабаритного фрезерования и работы с крупными фрезерными головками. |
| HSK (HSK-A63, HSK-A100, HSK-E40): | Двухконтактный конус (по конусу и торцу), предназначенный для высокоскоростной и прецизионной обработки. Обеспечивает высочайшую точность позиционирования и жесткость на высоких оборотах шпинделя за счет полного исключения радиального биения. |
4. Системы ЧПУ, автоматизация и качество технологической оснастки
Производительность оборудования определяется не только его механической частью, но и скоростью обработки управляющих программ, а также уровнем автоматизации вспомогательных операций.
Выбор стойки ЧПУ
Надежность и функциональность системы ЧПУ определяют время переналадки и удобство работы оператора:
| Сегмент | Особенности |
|---|---|
| Премиальный сегмент (FANUC, Siemens, Heidenhain): | Отличаются высокой надежностью, наличием продвинутых алгоритмов сглаживания траекторий (Look-Ahead), быстрым циклом обработки кадров и развитой сетью сервисного обслуживания. |
| Средний и бюджетный сегмент (Syntec, GSK, LNC): | Оптимальные решения для простых и среднесложных 3-осевых работ, позволяющие снизить капитальные затраты без существенной потери точности механических операций. |
Автоматизация вспомогательных процессов
Для минимизации межоперационного простоя станок должен комплектоваться:
| Узел | Зачем нужен |
|---|---|
| Автоматическим устройством смены инструмента (УСИ): | Магазины инструмента типа «зонтик» (Carousel) экономичнее, но медленнее; магазины типа «рука-манипулятор» (ARM type) обеспечивают смену инструмента за 1.5–3 секунды. |
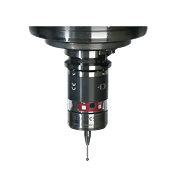
| Системами измерения инструмента и детали: | Измерительные датчики (контактные или оптические) позволяют автоматизировать привязку заготовок и контроль износа/поломки фрез непосредственно в рабочей зоне. |
| Системой стружкоудаления: | Шнековые или ленточные транспортеры в сочетании с смывом стружки из рабочей зоны предотвращают вторичное резание стружки и перегрев зоны обработки. |
Роль вспомогательного оборудования и зажимных систем
Даже самый точный и жесткий станок не способен обеспечить требуемые допуски при использовании низкокачественной оснастки и зажимных механизмов. Существенное влияние на конечную точность детали оказывает жёсткость всей системы СПИД.
В производстве ответственных узлов и машиностроительных компонентов высокой точности важную роль играет интеграция надежных решений. Использование высокоточных зажимных патронов, тисков, поворотных столов и вспомогательного инструмента бренда Rontek позволяет полностью раскрыть потенциал фрезерного станка с ЧПУ, минимизировать показатели радиального биения и предотвратить появление микровибраций при силовых или высокоскоростных режимах резания. Комплексный подход, объединяющий жесткую механику станка и прецизионную оснастку Rontek, гарантирует стабильность геометрических параметров деталей от первой до последней единицы в партии.
5. Алгоритм выбора фрезерного станка с ЧПУ для производства
Чтобы оптимизировать процесс закупки оборудования, инженерно-технической службе предприятия рекомендуется следовать структурированному алгоритму.
6. Вопросы и ответы
Вопрос 1: Каковы ключевые отличия между роликовыми и шариковыми направляющими, и какие предпочтительны для обработки сталей?
Ответ: Основное отличие заключается в геометрии контакта элементов качения с направляющей рельсой. В шариковых направляющих имеет место точечный контакт, обеспечивающий минимальное трение и высокую скорость, но ограниченную нагрузочную способность. В роликовых направляющих контакт является линейным, что существенно увеличивает площадь восприятия нагрузок, повышает жесткость системы и демпфирующие свойства. Для силового фрезерования конструкционных и легированных сталей однозначно предпочтительны роликовые направляющие.
Вопрос 2: Чем отличается фактическая точность позиционирования от повторяемости станка?
Ответ: Точность позиционирования определяет максимально возможную погрешность при перемещении узла станка в заданную координату от нулевой точки. Повторяемость показывает, насколько точно станок способен возвращаться в одну и ту же точку при многократных перемещениях с разных направлений. В условиях серийного производства параметр повторяемости является более критичным, так как именно он отвечает за идентичность размеров всех деталей в изготавливаемой партии.
Вопрос 3: В каких случаях целесообразно переплачивать за 5-осевой станок вместо покупки двух 3-осевых?
Ответ: Переход на 5-осевую обработку экономически оправдан в трех основных случаях:
- Детали имеют сложную пространственную геометрию (криволинейные поверхности, каналы, поднутрения), изготовление которых на 3-осевом станке физически невозможно или требует изготовления сложной спецоснастки.
- Деталь требует обработки с 4–5 сторон. Использование 5 осей позволяет выполнить всю обработку за один установ, что исключает накопление погрешностей базирования и экономит до 70% времени, затрачиваемого на переналадку.
- Требуется использование короткого инструмента для повышения жесткости и режимов резания при фрезеровании глубоких полостей за счет наклона шпинделя относительно заготовки.
Вопрос 4: Какое давление системы подачи СОЖ считается достаточным для глубокого сверления и пазования?
Ответ: Стандартная подача СОЖ поливом с давлением 2–6 бар эффективна только для наружного фрезерования на малых глубинах. Для эффективного эвакуирования стружки из глубоких пазов, отверстий и при обработке вязких материалов (титан, нержавеющая сталь) необходима система подачи СОЖ через центр шпинделя под высоким давлением — от 20 до 70 бар. Это предотвращает повторное резание стружки и существенно увеличивает стойкость режущих кромок.