

Фрезерование представляет собой один из наиболее распространенных, эффективных и высокоточных методов лезвийной обработки материалов резанием. Многолезвийный инструмент — фреза — совершает вращательное движение, в то время как обрабатываемая заготовка перемещается поступательно или совершает сложное формообразующее движение. Высокие требования к производительности, точности и шероховатости поверхности обусловливают широкое разнообразие конструктивных исполнений фрезерного инструмента.
Классификация фрез осуществляется по нескольким базовым технологическим и конструктивным признакам:
По материалу режущей части:
- Быстрорежущие стали (HSS, HSS-Co): применяются для обработки мягких сталей, цветных металлов и при невысоких скоростях резания.
- Твердые сплавы (Carbide/HM): обеспечивают высокую жесткость, износостойкость и возможность работы на высоких скоростях (ВСО).
- Минералокерамика и металлокерамика: используются для высокоскоростной чистовой обработки закаленных сталей и чугунов.
- Сверхтвердые материалы (КНБ/CBN, ПКД/PCD): применяются для обработки высокопрочных чугунов, закаленных сталей и абразивных композитов.
По конструкции:
- Цельные: инструмент полностью изготовлен из монолитного материала (обычно твердого сплава или быстрореза).
- Составные: режущая часть из твердого сплава или HSS припаяна к стальному хвостовику.
- Сборные (со сменными многогранными пластинами — СМП): корпус фрезы оснащается механически закрепляемыми пластинами из твердого сплава с покрытиями.
По форме режущей кромки и геометрическому профилю:
- Цилиндрические, торцевые, концевые, дисковые, угловые, фасонные, радиусные (сферические) и шпоночные.
Назначение основных типов фрез и сферы их применения
Каждый вид фрезы спроектирован для эффективного решения конкретных технологических задач — от чернового съема крупного припуска до прецизионной доводки сложнейших штампов и пресс-форм.
Концевые фрезы
Концевые фрезы имеют хвостовик для закрепления в цанговом или термопатроне и режущие кромки как на цилиндрической поверхности, так и на торце.
Они являются наиболее универсальным инструментом для станков с ЧПУ.
Используются для фрезерования пазов, уступов, колодцев, контурных поверхностей и объемных 3D-моделей.
Торцевые фрезы
Торцевые фрезы предназначены для обработки плоских поверхностей большой площади. Ось вращения инструмента располагается перпендикулярно обрабатываемой плоскости. Главную работу резания выполняют боковые режущие кромки, а торцевые обеспечивают зачищающий эффект, гарантируя высокую чистоту поверхности.
Дисковые и отрезные фрезы
Применяются для прорезки узких канавок, пазов, а также для отрезки заготовок. Конструкция может быть цельной или сборной со сменными пластинами. Дисковые фрезы подразделяются на пазовые, двухсторонние и трехсторонние (у которых режущие кромки расположены как на цилиндре, так и на обоих торцах).
Черновые и обдирочные фрезы («кукуруза»)
Инструмент данного типа оснащен стружкоделительными канавками (стружколомами) на режущих кромках. Это позволяет дробить стружку на мелкие фракции, существенно снижать уровень вибраций и производить съем большого объема металла за один проход при высоких нагрузках.
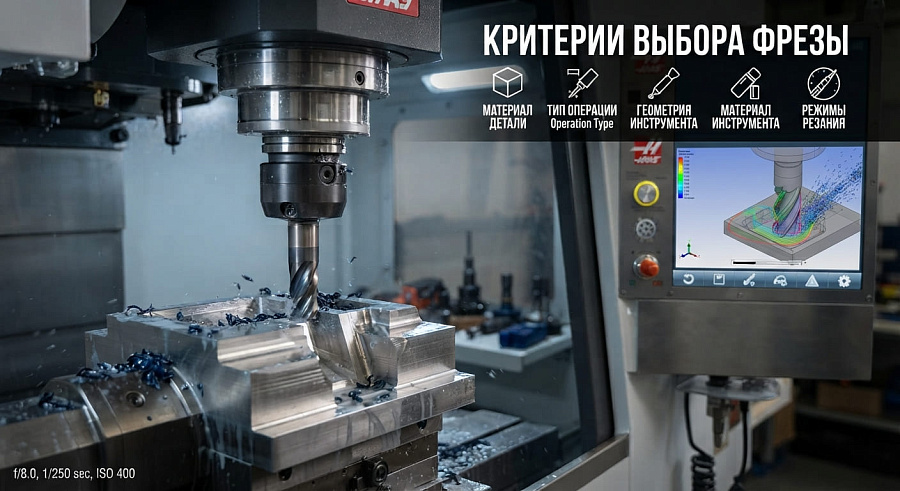
Критерии выбора фрезы под конкретную металлообрабатывающую задачу
Правильный выбор фрезы определяет не только качество получаемой детали, но и стойкость инструмента, время цикла и итоговую себестоимость обработки.
При подборе инструмента необходимо последовательно учитывать ключевые технологические параметры.
- Группа обрабатываемого материала (ISO P, M, K, N, S, H). Для конструкционных сталей (P) требуются фрезы с универсальной геометрией и стойким покрытием. Для нержавеющих сталей (M) и жаропрочных сплавов (S) необходима острая геометрия с положительными углами резания для снижения наклепа и нагрева. При обработке алюминия (N) применяются высокошлифованные фрезы с 2-3 зубьями и глубокими стружечными канавками.
- Тип операции. Для черновой обработки выбирают многозубые обдирочные фрезы или корпуса со сменными пластинами высокой прочности. Для чистовой обработки необходим монолитный инструмент с повышенной точностью биения и соответствующим радиусом при вершине.
- Число зубьев (Z). Фрезы с 2-3 зубьями обеспечивают максимальное пространство для вывода стружки при фрезеровании пазов и обработке вязких металлов. Фрезы с 4–6 и более зубьями обладают высокой жесткостью и применяются для чистовой обработки, фрезерования уступов и работы по закаленным сталям.
- Качество инструмента и брендовый выбор. В условиях интенсивного промышленного производства решающим фактором становится стабильность геометрических параметров и качество нанесения PVD/CVD-покрытий.
Инструментальные решения от бренда RONTEK зарекомендовали себя как надежный выбор для металлообработки. В линейке RONTEK представлены высокоточные монолитные твердосплавные фрезы и корпуса под СМП, демонстрирующие высокую стойкость при обработке сложнообрабатываемых материалов, сталей высокой твердости и при высокоскоростном фрезеровании.
Часто задаваемые вопросы
Чем концевая фреза отличается от шпоночной?
Шпоночная фреза является разновидностью концевой, но имеет всего два режущих зуба и торцевые кромки, сходящиеся к центру. Это позволяет ей врезаться в материал осевым движением (как сверло) и затем фрезеровать паз вдоль оси. Обычная концевая фреза с 4 зубьями чаще всего не может врезаться вертикально без предварительного сверления или наклонного врезания.
В чем преимущество монолитных твердосплавных фрез перед сборными со сменными пластинами?
Монолитные твердосплавные фрезы обеспечивают максимальную жесткость, минимальное радиальное биение и изготавливаются в меньших диаметрах (от 0.5 мм до 20 мм). Они незаменимы при прецизионной чистовой обработке и работе с мелкими элементами. Сборный инструмент со сменными пластинами экономически выгоден на средних и больших диаметрах (от 16–20 мм и выше) при съеме больших объемов материала, так как замене подлежит только изношенная пластина, а не весь корпус.
Как подобрать количество зубьев фрезы для обработки алюминия?
Для обработки алюминия и его сплавов рекомендуется использовать фрезы с 2-3 зубьями. Алюминий дает сливную объемную стружку, для отвода которой требуются глубокие и широкие стружечные канавки. Использование 4-зубых фрез приведет к быстрому забиванию канавок стружкой, налипанию материала и поломке инструмента.
Зачем нужно износостойкое покрытие на монолитной фрезе?
Современные PVD- и CVD-покрытия (например, TiAlN, AlTiN, nACo) защищают твердый сплав от абразивного износа, снижают коэффициент трения и выполняют роль термобарьера, предотвращая перегрев режущей кромки. Это позволяет повысить скорость резания и увеличить стойкость инструмента в 2–5 раз по сравнению с инструментами без покрытия.