

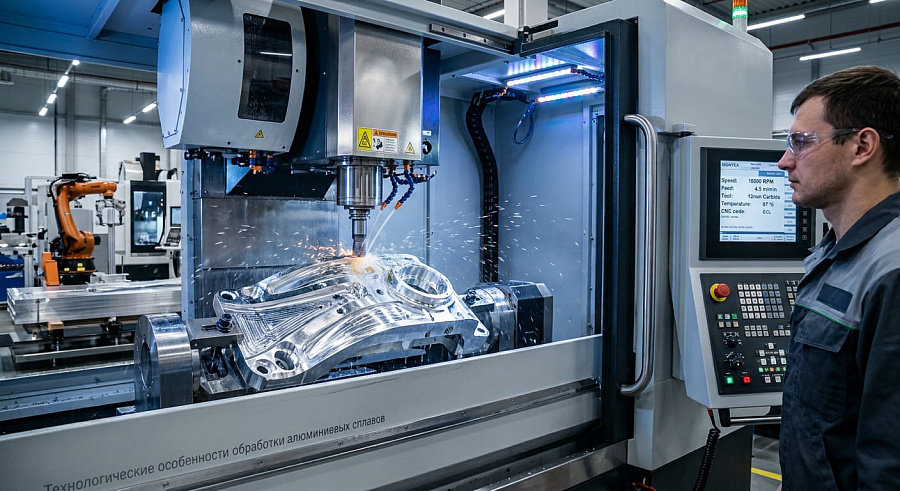
Механическая обработка алюминия и его сплавов на фрезерных станках с числовым программным управлением (ЧПУ) занимает ведущее место в современном машиностроении и приборостроении. Высокая удельная прочность, коррозионная стойкость и отличная обрабатываемость делают данный материал незаменимым при изготовлении корпусных деталей, элементов конструкций и пресс-форм. Однако, несмотря на относительно низкую твердость по сравнению со сталью, фрезерование алюминия обладает специфическими технологическими нюансами, игнорирование которых приводит к браку, поломке режущего инструмента и снижению производительности.
Технологические особенности обработки алюминиевых сплавов
Алюминий и его сплавы (такие как Д16Т, АМг6, 6061, 7075) обладают комплексом физико-механических характеристик, существенно влияющих на процесс резания.
Главная сложность заключается в высокой пластичности, низкой температуре плавления и высокой склонности материала к адгезионному схватыванию с режущей кромкой.
| Особенность | Что происходит |
|---|---|
| Вязкость и налипание: | В процессе резания в зоне контакта инструмента и заготовки возникают значительные температуры и давления. Алюминий переходит в пластичное состояние и налипает на переднюю поверхность фрезы, образуя нарост. Это приводит к ухудшению шероховатости поверхности и последующей поломке режущей кромки. |
| Интенсивный отвод стружки: | По сравнению со сталями, обработка алюминия сопровождается съемом большого объема материала в единицу времени. Образующаяся стружка отличается высокой объёмной плотностью, что требует применения фрез с увеличенными стружечными канавками. |
| Высокая теплопроводность: | Значительная часть тепла переносится непосредственно в стружку и заготовку. При интенсивном съеме материала тонкостенные детали склонны к температурным деформациям, что требует обязательного контроля теплового режима. |
Для обеспечения стабильного процесса резания крайне важную роль играет жёсткость всей технологической системы «Станок — Оснастка — Инструмент — Деталь» (СПИД).
Использование высокого класса оборудования и качественных комплектующих, таких как высокоточные фрезерные системы и оснастка марки RONTEK, позволяет минимизировать микровибрации, повысить стойкость инструмента и обеспечить высокую точность геометрии получаемых изделий.
Выбор режущего инструмента и СОЖ
Использование стандартных универсальных фрез по стали приводит к быстрому забиванию канавок и поломке.
Качественная обработка алюминия невозможна без специализированного инструмента.
Геометрия фрезы
- Количество зубьев: Для черновой и чистовой фрезеровки алюминия применяются преимущественно 1-, 2- и 3-зубые концевые фрезы. Двухзаходные фрезы обеспечивают максимальный объем стружечной канавки, предотвращая её забивание. Трехзаходные фрезы обеспечивают лучшую жесткость и применяются для чистовой обработки и работы по твердым сплавам (например, В95 или 7075).
- Угол наклона винтовой канавки: Оптимальный угол составляет 45°–55°. Увеличенный угол наклона обеспечивает плавный вход режущей кромки в материал, снижает уровень вибраций и способствует эффективному выталкиванию стружки из зоны резания.
- Тип покрытия: Традиционные покрытия на основе титана (TiN, TiAlN) категорически не подходят для алюминия из-за химического сродства титана и алюминия, вызывающего повышенное налипание. Применяются монолитные твердосплавные фрезы без покрытия с mirror-полировкой стружечной канавки, либо инструменты с покрытиями на основе диборида титана (TiB2) или алмазоподобными покрытиями (DLC).
Охлаждение и смазка
Применение смазочно-охлаждающих жидкостей (СОЖ) при фрезеровании алюминия является обязательным условием.
СОЖ выполняет три ключевые функции: понижает температуру в зоне резания, смазывает переднюю режущую часть инструмента для предотвращения налипания и для охлаждения, и принудительно вымывает стружку из зоны обработки. Также применение СОЖ позволяет увеличить режимы резания, сократить время обработки, увеличить производительность. В зависимости от условий обработки могут применяться масляные туманы (MQL), водорастворимые эмульсии под высоким давлением или подача сжатого воздуха с масляным туманом.
Расчет и назначение режимов резания
Правильный выбор режимов резания обеспечивает максимальную производительность при сохранении расчетного ресурса инструмента.
Основополагающими параметрами являются:
| Параметр | Что задает |
|---|---|
| Скорость резания (Vc, м/мин) | Определяет скорость вращения шпинделя (n, об/мин). |
| Подача на зуб (fz, мм/зуб) | Определяет толщину снимаемой стружки единичной кромкой. |
| Глубина резания осевая (ap, мм) и ширина резания радиальная (ae, мм) | Определяют объем снимаемого материала за один проход. |
Ориентировочные параметры обработки твердосплавными фрезами
| Режим обработки | Скорость резания (Vc), м/мин | Подача на зуб (fz), мм/зуб (для Ø8–12 мм) | Радиальная ширина (ae) | Осевая глубина (ap) |
|---|---|---|---|---|
| Черновая (высокоскоростная) | 300 – 800 | 0.05 – 0.12 | 0.2 – 0.5 × D | 1.0 – 2.0 × D |
| Пазование (100% ширина) | 200 – 500 | 0.03 – 0.08 | 1.0 × D | 0.5 – 1.0 × D |
| Чистовая обработка | 400 – 1000 | 0.02 – 0.05 | 0.05 – 0.1 × D | 1.0 – 2.0 × D |
При расчете частоты вращения шпинделя используется формульное соотношение:
где D — диаметр фрезы в миллиметрах. Минутная подача (Vf, мм/мин) вычисляется как:
где z — количество зубьев фрезы.
Типичные ошибки при фрезеровке алюминия и способы их устранения
1. Налипание материала на режущий инструмент
● Причина: Недостаточная подача СОЖ, превышение скорости резания при недостаточно высоком значении подачи на зуб (трение вместо резания), отсутствие полировки канавки фрезы.
● Устранение: Повысить подачу на зуб fz, настроить направленную подачу СОЖ под давлением непосредственно в зону резания, использовать инструмент с DLC-покрытием или полированной канавкой.
2. Возникновение автоколебаний и вибраций
● Причина: Чрезмерный вылет инструмента из патрона, низкая жесткость закрепления заготовки, несоответствие параметров ap и ae жесткости станка.
● Устранение: Уменьшить вылет фрезы, применить высокоточные цанговые или термопатроны (например, системы крепления RONTEK), использовать высокоскоростные стратегии фрезерования (HST/Трохоидальная обработка) с малым радиальным шагом.
3. Образование выраженных заусенцев на кромках
● Причина: Использование затупленного инструмента, попутное фрезерование на некорректных режимах, слишком глубокий проход без чистового припуска.
● Устранение: Своевременно производить замену фрез, оставлять чистовой припуск (0.1–0.3 мм) для финального прохода острой чистовой фрезой на повышенных оборотах.
Часто задаваемые вопросы
Можно ли использовать четырехзаходные (4-зубые) фрезы для обработки алюминия?
Ответ: Использование 4-зубых фрез по алюминию не рекомендуется, особенно при черновой обработке и пазовании. Из-за малого объема стружечных канавок стружка быстро прессуется внутри фрезы, что приводит к моментальному налипанию и поломке инструмента. Четырехзаходные фрезы допустимы исключительно при чистовых проходах с минимальной радиальной глубиной резания (ae < 0.05 × D).
В чем разница при обработке сплавов Д16Т и АМг6?
Ответ: Д16Т — закаленный термообработанный сплав, обладающий высокой твердостью и стружкой надлома. Он отлично фрезеруется, дает чистую поверхность и минимально налипает. АМг6 — вязкий, нетермоупрочняемый сплав, склонный к сильному налипанию и образованию тянущихся заусенцев. При работе с АМг6 требуются максимально острые режущие кромки, увеличенная подача на зуб и обильное охлаждение.
Какая стратегия фрезерования предпочтительнее: попутная или встречная?
Ответ: Для станков с ЧПУ с жесткой ШВП предпочтительной является попутная стратегия фрезерования (Climb Milling). При попутном резании толщина стружки максимальна на входе и снижается до нуля на выходе, что снижает трение, уменьшает выделение тепла и обеспечивает высокое качество обработанной поверхности.