

Выбор между станком с числовым программным управлением (ЧПУ) и универсальным оборудованием определяется структурой производственной программы, а не стремлением к технологическому тренду. Автоматизация не окупается в условиях единичного и мелкосерийного производства, проведения ремонтных работ, а также при изготовлении деталей простой геометрии, где время на подготовку управляющей программы и наладку ЧПУ превышает время механической обработки. В таких сценариях универсальные металлорежущие станки обеспечивают минимальную себестоимость единицы продукции, быстрый запуск заказа и более высокую рентабельность вложенного капитала.
Экономика металлообработки: баланс штучного и подготовительного времени
Принципиальное различие между универсальным станком и комплексом с ЧПУ заключается в структуре затрат времени на выполнение производственной операции. Полное время изготовления партии деталей складывается из подготовительно-заключительного времени (Tпз), включающего составление управляющей программы, подбор и привязку инструмента, отладку режимов резания и изготовление первой тестовой детали, а также штучного времени (Tшт), потраченного непосредственно на снятие стружки.
В высокоавтоматизированном оборудовании показатель Tшт существенно ниже за счет применения повышенных скоростей резания, автоматической смены инструмента и многокоординатной обработки. Однако значение Tпз для станков с ЧПУ может составлять от нескольких часов до нескольких смен. Если размер партии составляет 1–3 штуки, то суммарная себестоимость нормо-часа, с учетом амортизации дорогостоящего оборудования и оплаты труда инженера-программиста, делает применение ЧПУ экономически нецелесообразным. Универсальный станок под управлением квалифицированного станочника пускается в работу незамедлительно, что минимизирует Tпз практически до нуля.
Факторы, при которых автоматизация не окупается
Внедрение высокотехнологичных обрабатывающих центров требует значительных капитальных вложений (CAPEX) и высоких операционных расходов (OPEX). Существует ряд четко определенных производственных условий, при которых данные инвестиции не создают добавленной стоимости и ведут к прямым убыткам предприятия.
1. Характер и специфика производственного процесса
● Единичное и экспериментальное производство: изготовление прототипов, нестандартной оснастки или штучных деталей по эскизам требует постоянного внесения корректировок в процессе обработки. Оператор универсального станка адаптирует режимы резания органолептически, опираясь на поведение заготовки и инструмента, в то время как обработка на ЧПУ потребует остановки процесса и переработки программы.
● Ремонтно-механические службы (РМЦ): при восстановлении изношенных валов, наплавленных поверхностей или расточке поврежденных корпусных деталей ключевыми факторами являются скорость установки заготовки и возможность быстрого снятия минимального припуска. Наладка ЧПУ в таких условиях нерациональна.
● Простая геометрия деталей: для выполнения базовых операций — подрезки торцов, сверления центральных отверстий, нарезания стандартной метрической резьбы или обточки гладких валов — функционал многоосевого ЧПУ остается невостребованным.
2. Структура постоянных и переменных затрат
1. Высокая стоимость оборудования и долгий срок окупаемости: стоимость современного обрабатывающего центра с ЧПУ может превышать стоимость универсального аналога в 5–10 раз. При отсутствии 100% загрузки станка в две или три смены амортизационные отчисления катастрофически увеличивают себестоимость продукции.
2. Зависимость от квалификации инженерного состава: для работы ЧПУ требуется цепочка специалистов: технолог-программист, наладчик и оператор. В случае универсального оборудования вся технологическая цепочка замыкается на одном токаре или фрезеровщике.
3. Сервисное обслуживание и инфраструктура: оборудование с ЧПУ требовательно к стабильности электропитания, температурному режиму цеха, качеству смазочно-охлаждающих жидкостей (СОЖ) и регламентному ТО. Ремонт электроники и сервоприводов требует привлечения специализированных сервисных служб.
Сравнительный анализ эксплуатационных параметров
Для наглядной оценки целесообразности выбора оборудования приведен сравнительный анализ основных показателей технологичности и экономики.
| Параметр сравнения | Универсальный станок | Обрабатывающий центр с ЧПУ |
|---|---|---|
| Оптимальный размер партии | 1–10 шт. | От 50 шт. и выше |
| Время подготовки (Tпз) | Минимальное (10–30 минут) | Высокое (2–8 часов) |
| Гибкость при единичном заказе | Максимальная (адаптация на месте) | Низкая (требуется переработка УП) |
| Зависимость от инженерного ПО | Отсутствует | Полная (CAD/CAM-системы) |
| Капитальные затраты (CAPEX) | Низкие | Высокие |
| Стоимость часа простоя | Минимальная | Высокая |
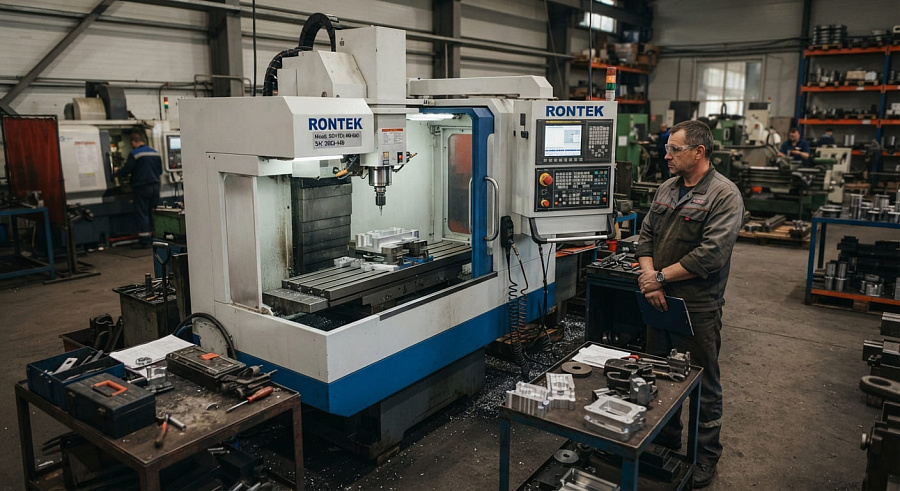
Оборудование Rontek в структуре рационального производства
Рациональный подход к техническому перевооружению предприятия заключается не в тотальной автоматизации, а в сбалансированном сочетании станочного парка. Для решения задач мелкосерийного производства, выполнения вспомогательных операций и оснащения ремонтных участков оптимальным выбором остаются современные универсальные металлорежущие станки.
Оборудование марки Rontek разработано с учетом высоких требований к жесткости станины, точности шпиндельных узлов и долговечности направляющих. Токарные и фрезерные станки Rontek позволяют выполнять высокоточные операции с минимальными затратами на переналадку. Включение станков Rontek в производственную цепочку наряду с автоматизированными комплексами позволяет разгрузить дорогостоящие центры с ЧПУ от простых черновых и чертежных операций, оптимизируя общий технологический маршрут и существенно снижая себестоимость конечного изделия.
Вопросы и ответы
При каком минимальном объеме партии деталей окупается переналадка станка с ЧПУ?
Точный порог зависит от сложности детали, однако в среднем экономическая целесообразность применения ЧПУ начинается при партии от 20–50 идентичных изделий. При меньших объемах время на составление программы, подбор оснастки и изготовление первой дефектной заготовки при отладке превышает выгоду от высокой скорости автоматической обработки.
Можно ли использовать универсальные станки для работы с современными твердосплавными инструментами?
Да, современное универсальное оборудование, такое как станки Rontek, обладает достаточной мощностью привода и жесткостью конструкции для эффективного применения современного высокопроизводительного твердосплавного инструмента и работы на повышенных режимах резания.
Каковы главные риски приобретения станка с ЧПУ для малого предприятия?
Основные риски связаны с проблемой недозагрузки оборудования, высокой финансовой нагрузкой по амортизации или лизинговым платежам, дефицитом квалифицированных программистов, наладчиков, а также потенциальными простоями из-за сложности и высокой стоимости ремонта электронных компонентов.
Как правильно распределить задачи между универсальными станками и ЧПУ на одном производстве?
На универсальное оборудование рационально передавать операции по черновой обработке заготовок, подрезке торцов, обработке штучных ремонтных деталей и изготовлению технологической оснастки. Обрабатывающие центры с ЧПУ следует загружать чистовой и получистовой многокоординатной обработкой средних и крупных партий сложнопрофильных деталей.