

Паллетные системы и автоматическая смена заготовок увеличивают загрузку оборудования с ЧПУ за счет параллелизации вспомогательных и основных технологических операций. Автоматизация смены паллет позволяет оператору устанавливать, выверять и снимать детали вне рабочей зоны станка непосредственно во время фрезерования или точения предыдущей партии. В результате коэффициент эффективного использования оборудования (OEE) повышается с типичных для ручной загрузки 35–50% до 85–95%, а простой шпинделя сводится к считанным секундам, необходимым для мехатронной смены паллетного стола.
Проблема низкого коэффициента загрузки станочного парка
В классическом металлообрабатывающем производстве до 60% рабочего времени обрабатывающего центра расходуется на непроизводительные операции: установку и позиционирование заготовок, выверку базирования, снятие готовых изделий, уход за технологической оснасткой и очистку стола от стружки. При ручном обслуживании шпиндель станка неизбежно простаивает во время каждого технологического останова, что критически снижает общую производительность участка и увеличивает срок окупаемости дорогостоящих основных средств.
Внедрение систем автоматической смены заготовок (Automatic Pallet Changer, APC) и многопаллетных гибких производственных модулей устраняет эту зависимость. Технологический процесс разделяется на две независимые параллельные ветви: машинную обработку внутри рабочей камеры и внестаночную подготовку очередного технологического спутника (паллеты) на загрузочной станции.
Архитектура и классификация паллетных систем
Современные паллетные комплексы варьируются по степени автоматизации и масштабируемости, начиная от базовых двухпозиционных челночных устройств и заканчивая гибкими производственными системами (ГПС/FMS), объединяющими несколько станков единым трансбордером.
1. Двухпозиционные сменщики паллет (Shuttle Automatic Pallet Changers)
Данное конструктивное исполнение является наиболее распространенным для вертикальных и горизонтальных фрезерных центров. Система состоит из поворотного или линейного челночного механизма, поддерживающего две стандартные паллеты. Пока одна паллета находится на рабочей базе станка под воздействием режущего инструмента, вторая располагается на станции загрузки перед оператором.
● Время смены: от 6 до 15 секунд в зависимости от массы паллеты и кинематики.
● Область применения: серийное и крупносерийное производство деталей малых и средних габаритов.
2. Многопозиционные накопители паллет (Rotary and Linear Pallet Pools)
Представляют собой карусельные, стеллажные или линейные накопители, вмещающие от 4 до 36 и более технологических спутников. Загрузка и выгрузка паллет в рабочую зону выполняется автоматическим роботом-манипулятором или встроенным трансбордером.
● Гибкость: возможность одновременной обработки широкой номенклатуры деталей без переналадки станка.
● Автономия: обеспечение работы станка в третью смену или в режиме «без людей» (unmanned/lights-out manufacturing).
3. Системы нулевого позиционирования (Zero-Point Clamping Systems)
Являются базовым элементом любого паллетного решения. Представляют собой пневматические или гидравлические базовые модули, монтируемые на стол станка, и ответные штыри (байонеты), запрессованные в паллету или оснастку.
● Повторяемость позиционирования: менее 0,002–0,005 мм.
● Сила удержания: от 20 до 100 кН на один модуль, что гарантирует сохранение жесткости системы СПИД при тяжелых режимах резания.
Схема кинематики паллетной системы:
[ Внешняя станция загрузки ]
(Закрепление детали, измерение, очистка базовых поверхностей)
│
▼ [ Смена паллеты за 10–15 секунд ]
│
[ Рабочая зона станка с ЧПУ ]
(Непрерывное фрезерование/точение, высокая нагрузка на шпиндель)
Экономический эффект и рост коэффициента OEE
Главный показатель эффективности интеграции паллетных систем — кардинальное изменение структуры рабочего времени станка. При традиционной схеме работы фактическое время резания редко превышает 2500 часов в год из теоретических 8760 часов. Применение паллетных решений позволяет увеличить этот показатель до 6000–7000 машино-часов за счет эффективного перераспределения задач.
Ниже приведено сравнение традиционного подхода и производства с применением автоматической смены заготовок:
Сравнительные параметры эффективности
- Время простоя при смене заготовки:
- Средний коэффициент загрузки (OEE):
- Влияние человеческого фактора:
- Повторяемость базирования:
- Возможность работы в необслуживаемую смену:
○ Ручная загрузка: 10–45 минут.
○ Автоматическая смена паллет (APC): 10–30 секунд.
○ Ручная загрузка: 35–50%.
○ Автоматическая смена паллет (APC): 85–95%.
○ Ручная загрузка: Высокое (ошибки базирования, задержки).
○ Автоматическая смена паллет (APC): Минимальное (жестко заданная база).
○ Ручная загрузка: 0,020–0,050 мм.
○ Автоматическая смена паллет (APC): 0,002–0,005 мм.
○ Ручная загрузка: Отсутствует.
○ Автоматическая смена паллет (APC): Полная интеграция.
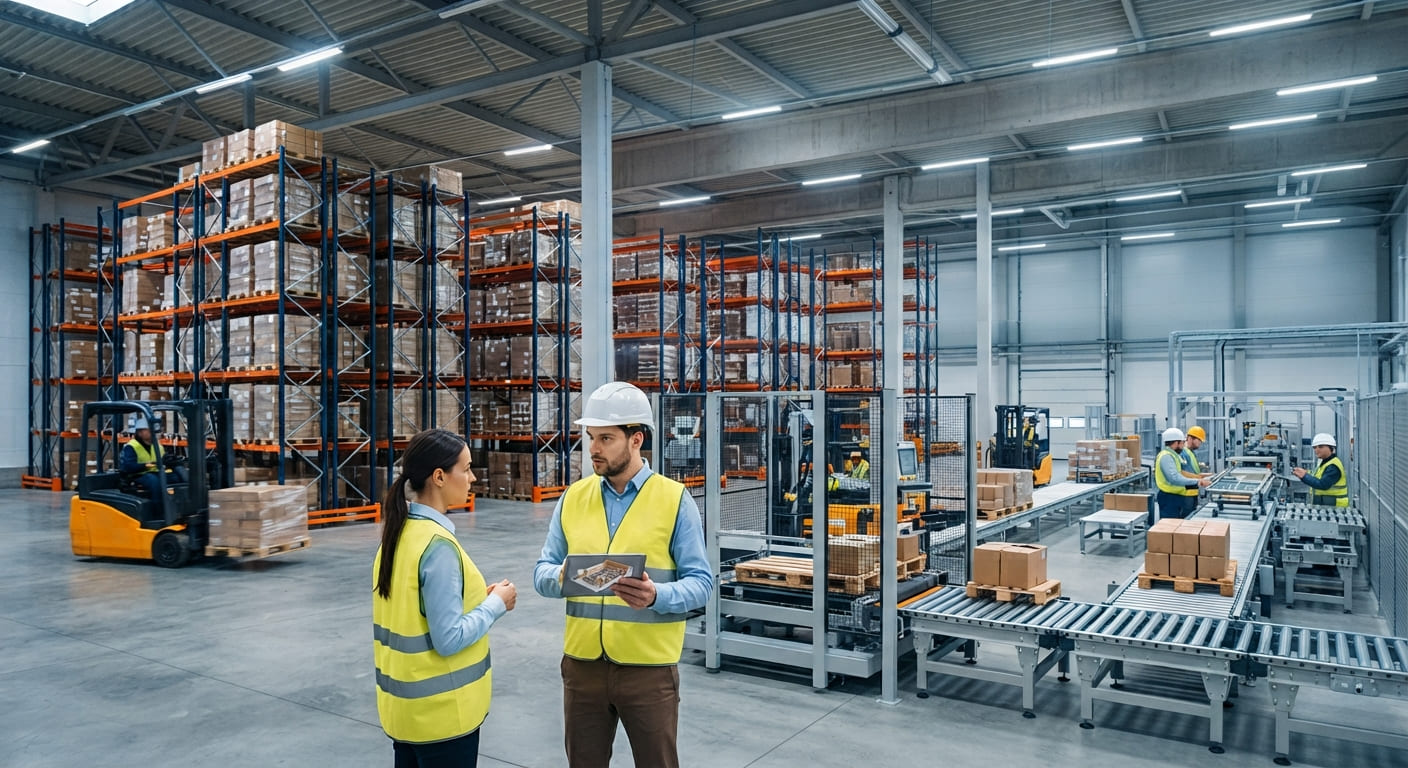
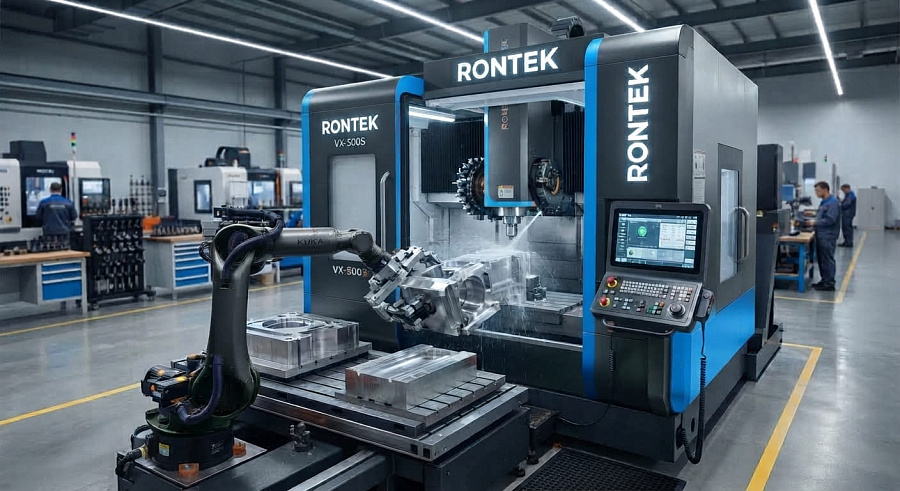
Интеграция автоматизации на оборудовании Rontek
Для успешной реализации концепции непрерывного производства необходимо, чтобы металлорежущее оборудование изначально проектировалось с учетом повышенных требований к автоматизации и интеграции периферийных устройств.
Высокоточный фрезерный и токарный станочный парк Rontek оснащается специализированными интерфейсами для быстрого подключения паллетных станций, роботизированных ячеек и пневмогидравлических систем нулевого позиционирования. Конструкция станин Rontek, обладающая высокой гасящей способностью и статической жесткостью, компенсирует динамические переменные нагрузки, возникающие при высокоскоростной автоматической смене массивных паллетных спутников.
Благодаря открытой архитектуре управляющих систем ЧПУ, станки Rontek легко синхронизируются с внешними управляющими контроллерами гибких производственных модулей (FMS). Это дает возможность отслеживать статус каждой паллеты, автоматически вызывать соответствующие управляющие программы по штрихкоду или RFID-метке на паллете и вести учет ресурса режущего инструмента в автоматическом режиме.
Этапы внедрения паллетных систем на производстве
Переход на автоматизированную смену заготовок требует системной подготовки технологической документации и производственной инфраструктуры.
- Анализ деталей и технологических процессов (Аудит номенклатуры)
Проведите сортировку выпускаемых изделий по габаритам, массе и времени обработки. Выделите детали с длинным циклом установки или высокой частотой смены партий. - Пневматика, гидравлика и Zero-Point (Выбор типа паллетной системы)
Определите требуемое количество паллет, грузоподъемность и тип зажимного механизма (пневматический или гидравлический с датчиками контроля прилегания). - Интерфейсы ЧПУ и системы безопасности (Интеграция со станком)
Обеспечьте стыковку сигналов безопасности (световые завесы, блокировки дверей) и управляющих команд между контроллером паллетной станции и стойкой ЧПУ станка. - Измерительные головки и контроль поломки инструмента (Оснащение средствами контроля)
Установите системы автоматического измерения инструмента и деталей, а также датчики мониторинга стружки на базирующих элементах паллеты.
Вопросы и ответы
Насколько целесообразно внедрение паллетных систем в мелкосерийном и единичном производстве?
Внедрение паллетных систем в мелкосерийном производстве даже более эффективно, чем в крупносерийном. В условиях частой смены номенклатуры оператор может настраивать и выверять сложную технологическую оснастку под новую деталь на свободной паллете, не останавливая работу станка, выполняющего обработку совершенно другого изделия. Это полностью исключает пропуски и задержки, связанные с переналадкой оборудования.
Как обеспечивается точность базирования при попадании стружки на базисные элементы паллеты?
Современные автоматические паллетные системы оснащаются функцией пневматической обдувки базисных опор (конусов или штифтов) перед моментом посадки паллеты. Подача сжатого воздуха под давлением 6–8 бар удаляет мелкую стружку и масляную эмульсию. Дополнительно в базисные модули встраиваются пневматические датчики касания: если между паллетой и опорой попадает посторонний предмет с зазором более 0,005 мм, датчик падения давления заблокирует зажим и выдаст ошибку на стойку ЧПУ.
Каковы ограничения по массе и габаритам заготовок при использовании сменщиков паллет?
Современные паллетные системы производятся вшироком диапазоне грузоподъемности. Для компактных 5-осевых Обрабатывающих центров стандартная нагрузка на паллету составляет от 150 до 500 кг. Для
тяжелых горизонтально-фрезерных и карусельных станков выпускаются паллетные
комплексы, способные надежно позиционировать и перемещать заготовки массой до
10–20 тонн без потери точности и повторяемости.