

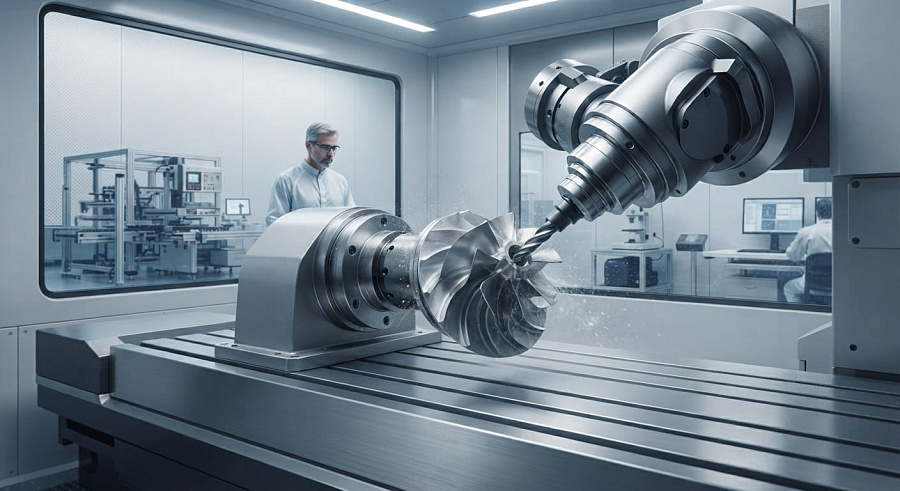
Главное отличие между непрерывной 5-осевой обработкой и позиционным позиционированием (3+2) заключается во взаимодействии осей во время резания. При схеме 3+2 поворотные оси лишь выставляют деталь под нужным углом, после чего фиксируются, и резание происходит по трем линейным координатам (X, Y, Z). В то же время полноценная 5-осевая обработка предполагает постоянное и синхронное движение всех пяти осей одновременно. Переход на непрерывную 5-осевую обработку экономически и технологически оправдан при изготовлении деталей со сложными пространственными поверхностями двойной кривизны (импеллеры, лопатки турбин, пресс-формы), при необходимости снизить погрешность базирования, а также при стремлении существенно сократить время полного производственного цикла за счет обработки с одного установа.
Технологическая сущность и ключевые отличия методов
Чтобы определить целесообразность модернизации станочного парка или пересмотра техпроцесса, необходимо четко разграничивать кинематику и область применения обоих подходов.
| Пятиосевая фрезерная обработка | |
|
Схема 3+2 (индекс)
● Поворот и фиксация
● Статичный угол фрезы
● Высокая жесткость
● Простая наладка
|
Continuous 5-Axis
● Динамическое управление осями
● Оптимальный угол контакта инструмента
|
Позиционная обработка (схема 3+2)
Схема 3+2 представляет собой эволюционное продолжение классической трехкоординатной фрезеровки. В данном случае поворотный стол или наклонно-поворотная шпиндельная головка поворачивают заготовку на заданные углы по осям A, B или C, после чего механизмы зажима намертво фиксируют их в этом положении.
Фактический съем материала осуществляется исключительно за счет перемещения инструмента вдоль линейных осей X, Y и Z.
● Основные преимущества: высокая жесткость СПИД (станок — приспособление — инструмент — деталь) благодаря фиксации поворотных осей гидро- или пневмотормозами; относительная простота составления управляющих программ (УП); возможность применения более короткого и жесткого режущего инструмента по сравнению с традиционной 3-осевой обработкой.
● Ограничения: невозможность обработки непрерывных криволинейных поверхностей без образования ступенчатых переходов между позициями; ограничения по геометрии поднутрений и канавок.
Непрерывная 5-осевая обработка (Continuous 5-Axis)
При полноценной 5-осевой обработке стойка ЧПУ рассчитывает траекторию таким образом, что все три линейные и две поворотные оси перемещаются одновременно. Это позволяет непрерывно контролировать вектор ориентации оси инструмента относительно обрабатываемой поверхности в любой точке траектории.
● Основные преимущества: возможность изготовления деталей любой геометрической сложности; обеспечение постоянной скорости резания и оптимального контакта режущей кромки с материалом; отсутствие технологических стыков и следов переиндексации на ответственных поверхностях.
● Ограничения: повышенные требования к динамике и точности станка; высокая стоимость оборудования и специализированного САПР/CAM-программного обеспечения; необходимость учета вектора отвода инструмента для предотвращения столкновений (коллизий).
Сравнительный анализ характеристик
Для наглядного сравнения технологических возможностей обеих концепций ниже приведена сводная таблица параметров.
| Параметр оценки | Позиционная обработка (3+2) | Непрерывная 5-осевая обработка |
|---|---|---|
| Сложность геометрии | Ограничена плоскостями и простыми элементами, расположенными под углом | Практически неограничена (импеллеры, моноколеса, штампы) |
| Жесткость системы СПИД | Высокая (поворотные оси зафиксированы тормозами) | Умеренная (зависит от динамической жесткости приводов) |
| Длина инструмента | Минимальная за счет оптимального наклона к плоскости | Минимальная, с возможностью обхода препятствий |
| Качество поверхности (Ra) | Высокое на плоских элементах, возможна ступенчатость | Идеальное на пространственных криволинейных поверхностях |
| Сложность программирования | Средняя (доступна в большинстве базовых CAM-систем) | Высокая (требует продвинутых модулей и верификаторов) |
| Требования к стойке ЧПУ | Базовые требования к скорости расчета траектории | Высокие требования к блокам Look-Ahead и алгоритмам RTCP |
Критерии перехода: когда технологии 3+2 становится недостаточно
Переход от позиционирования к непрерывной обработке должен быть обоснован техническими требованиями чертежа и экономической целесообразностью. Существует ряд четких факторов, указывающих на необходимость внедрения полноценного 5-осевого оборудования.
1. Геометрическая сложность изделия
Если номенклатура выпускаемой продукции включает в себя детали со сложным пространственным профилем, обработать которые методом индексации невозможно физически либо это приводит к недопустимому числу переходов, переход на непрерывную обработку становится единственным решением.
● Изготовление лопаток авиационных двигателей и газовых турбин.
● Фрезерование крыльчаток и импеллеров насосного оборудования.
● Формообразующие элементы пресс-форм и штампов со сложным рельефом.
● Сложные медицинские импланты и протезы.
2. Требования к шероховатости и качеству поверхности
При обработке сферическими и радиусными фрезами в режиме 3+2 контакт инструмента с поверхностью часто происходит в его торцевой точке, где линейная скорость резания равна нулю. Это ведет к резанию выдавлением, быстрому износу инструмента и ухудшению качества поверхности.
При непрерывном 5-осевом движении угол наклона фрезы относительно нормали к поверхности поддерживается постоянным (например, под углом 15°–20°), что гарантирует оптимальную скорость резания и обеспечивает высочайшее качество поверхности без необходимости последующей ручной полировки.
|
Резание в режиме 3+2
Контакт центром фрезы
Vc = 0 м/мин
Нулевая скорость в точке контакта
|
Непрерывная 5-осевая обработка
Наклон фрезы под углом lead/tilt
Vc > 0 м/мин
Зона резания работает на периферии кромки
|
3. Сокращение производственного цикла и перебазировок
Применение позиционной обработки 3+2 решает задачу обработки детали с нескольких сторон за один установ. Однако если геометрия требует постоянного изменения угла для избежания соударений патрона с заготовкой, суммарное время на зажим и отжим тормозов поворотных осей начинает превышать время непосредственно самого резания. Полноценная 5-осевая обработка позволяет исключить эти паузы.
4. Оснащение высокоточным оборудованием и компонентами
Для успешной реализации непрерывной 5-осевой обработки требуется оборудование, обладающее бескомпромиссной кинематической точностью, технологией измерений и компенсации температурных деформаций.
Наличие функции RTCP (Rotational Tool Center Point) на металлообрабатывающих станках Rontek позволяет стойке ЧПУ автоматически пересчитывать координаты вершины инструмента в режиме реального времени при вращении поворотных осей. Это обеспечивает строгое соблюдение допусков даже при высокоскоростной фрезерной обработке труднообрабатываемых материалов.
Оборудование торговой марки Rontek спроектировано с учетом высоких динамических нагрузок, возникающих при одновременной работе всех пяти осей. Использование высокоточных направляющих, прямой кинематической связи и серводвигателей высокого разрешения позволяет реализовать потенциал непрерывной 5-осевой обработки в условиях серийного и мелкосерийного производства.
Пошаговый алгоритм принятия решения о переходе
Чтобы минимизировать риски при внедрении новой технологии, рекомендуем следовать приведенной ниже последовательности действий.
- Анализ номенклатуры деталей: оценка геометрии и допусков.
Проведите аудит выпускаемых и перспективных изделий. Определите процент деталей, требующих обработки сложных криволинейных поверхностей, и детали, где технология 3+2 создает технологические ограничения. - Оценка экономических факторов: расчет ROI и трудоемкости.
Сравните трудоемкость изготовления деталей на имеющемся оборудовании (с учетом ручной доводки, переналадок и брака) с расчетным временем на 5-осевом обрабатывающем центре. - Проверка готовности инфраструктуры: ПО и кадры.
Убедитесь в наличии CAM-системы, поддерживающей полноценную 5-осевую траекторию и надежные модули симуляции обработки (например, Vericut). Оцените квалификацию технологов-программистов и операторов. - Подбор оборудования и пусконаладка: выбор конфигурации станка.
Выберите оптимальную компоновку станка (с наклонно-поворотным столом или поворотной головкой). Привлеките специалистов для настройки функций компенсации центра инструмента (RTCP) и проведения тестовых пропилов.
Вопросы и ответы
Можно ли выполнять обработку по схеме 3+2 на станочном оборудовании, предназначенном для непрерывной 5-осевой обработки?
Да, абсолютно. Любой полноценный 5-осевой обрабатывающий центр способен работать в режиме 3+2. Более того, при черновой обработке и съеме больших объемов материала технологи настоятельно рекомендуют задействовать режим 3+2 с фиксацией поворотных осей тормозами, так как это обеспечивает максимальную жесткость системы и продлевает срок службы приводов станка.
Какое программное обеспечение необходимо для работы с непрерывной 5-осевой обработкой?
Для подготовки управляющих программ требуются полнофункциональные CAM-системы верхнего уровня (например, NX CAM, Mastercam, PowerMill, ESPRIT). Обязательным условием является наличие точного постпроцессора, разработанного под конкретную кинематику станка и модель стойки ЧПУ, а также специализированного модуля проверки коллизий.
В каких случаях технология 3+2 остается более предпочтительной, чем непрерывная 5-осевая обработка?
Технология 3+2 эффективнее при изготовлении корпусных деталей, плит, фланцев и иных элементов, содержащих плоские грани, отверстия и пазы, расположенные под разными углами. В таких задачах режим 3+2 обеспечивает лучшую жесткость, позволяет применять более агрессивные режимы резания и упрощает процесс подготовки управляющих программ.